
0571-89003806
138-0577-6025
0571-89003806
138-0577-6025
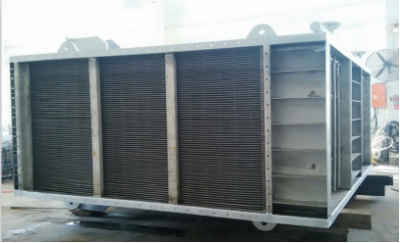

应用场景:广东某有限公司锂电池生产线现有废气温度80℃,该温度下的废气直接处理造成热能损耗。利用高温废气通过余热回收装置回收利用,加热新风,减少能耗。
处理规模:系统处理废气量30000m³/h,温度80℃。
改造技术:采用余热回收装置加热新风
建设范围:包括系统设计、设备供货、现场安装调试整个余热回收系统EPC工程(不含土建施工)
使用效果:提升新温度至60℃,节约能耗300kw,运行一年即可回收投资成本

废热来源:烷烃物料从127℃降至86-90℃,返回冷却设备继续冷却,390m3/h。
蒸汽用途:瓦斯尾气脱硫工艺需蒸汽加热。
节能分析:
在烷基苯生产工艺中,127 ℃循环烷烃物料需要降温,原工艺采用冷却设备间接冷却,工厂排出的瓦斯尾气脱硫需要蒸汽加热。
采用二类吸收式热泵后,年节省蒸汽约6万吨,节省资金约1200万元。在石化企业有较好的示范效果。

供蒸汽量:66t/h,0.3MPa(G)
余热利用:高温物料余热。
蒸汽用途:工艺生产。
节能分析:本项目回收利用煤化工生产工艺中高温物料的余热,通过6台第二类吸收式热泵系统直接转换成蒸汽,每小时可产生0.3MPaG蒸汽66吨,供生产工艺使用,年节约标煤37000余吨。

单台供蒸汽量:19.6t/h,0.8MPa(G);
余热利用:TDA物料冷却水112℃→100℃;
蒸汽用途:工艺用汽
节能分析:本项目回收利用聚氨酯TDA装置物料的余热,通过2台第二类吸收式热泵系统直接制取蒸汽,每小时可产生0.8MPaG蒸汽19.6吨,供生产工艺使用,年节约标煤13000余吨。

总制冷量:350万大卡/小时
烟气温度:180℃
烟气换热水温度:90℃-75℃
冷水温度:12℃-7℃
废热来源:反应器气包尾气加热热水
冷水用途:乙二醇反应装置、加氢反应器、催化器还原、尾气洗涤等用冷工艺

某化学公司
总制冷量:2700×104kcal/h
废热来源:驱动热源均来自于系统管网中的乏汽,蒸汽压力0.28MPa及0.18MPa;
冷水温度:15℃-10℃
冷水用途:用于为乙二醇、聚丙烯工艺供冷。
节能分析:针对低压乏汽,采用4台蒸汽双效型吸收式制冷机,与采用单效型制冷机相比可节约一半蒸汽消耗量,运行经济性更为显著。该余热利用项目一经投入运行,与电制冷机组相比年可节省运行费用1800万元;同时每年可减排CO25万吨,SO2170吨,减少NOx排放150吨,此项目在石化行业属于节能减排典型案例,具有良好的经济效益与社会效益。二年即可回收全部投资成本。

某氯碱有限责任公司
总制冷量:2020×104kcal/h;
余热利用:热水从95℃降至80℃,返回合成炉循环用;
冷水温度:12℃-7℃;
冷水用途:氯氢干燥处理工序、PVC工艺用冷。
废热来源:在生产过程中盐酸工序、固碱工序、氯乙烯工序、干燥工序中产生了大量的废热,利用价值最高的废热在盐酸合成炉工序,合成炉采用钢制水夹套炉,钢套循环水出口温度一般在90~100℃左右或0.25MPa蒸汽。
节能分析:通过余热利用项目的改造实施,利用系统余热的废热,能够为6台热水型溴化锂机组提供动力,项目改造后可节约大量高品位能源。

 QQ客服
