
0571-89003806
138-0577-6025
0571-89003806
138-0577-6025
一套烟气余热回收设备,运行不到三个月换热管就点蚀穿孔,含硫烟气工况里并不少见。维修要停炉,减产的损失往往比设备本身更大。
选购时,很多人只盯换热面积和回收效率,认为这两个数够了。设备投运后,问题接踵而来:只报平均烟温,不看最低工况;只说含尘量,不细分灰分性质;甚至把旁通烟道省掉,给自己留检修麻烦。
根子多半在选型前。烟气成分没细测,硫含量和含水量靠猜,酸露点自然算不准。露点算低了,设计壁温跟着低,腐蚀就跑不掉。另一个诱因是用平均烟温代替最低烟温核算——低负荷时壁温更低,腐蚀条件反而更苛刻。
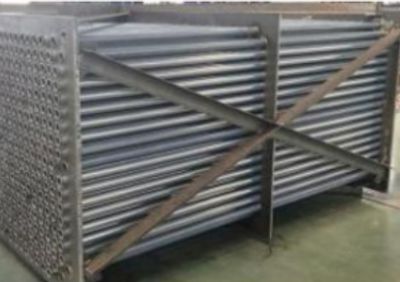
可落地的办法是把选型拆成四步。第一步取烟气成分,测SO₂、H₂O和粉尘浓度,有条件直接测酸露点。含硫1%左右时,酸露点一般在120℃~140℃,设计壁温要高于露点15℃以上。第二步用最低负荷下的入口烟温和流量校核壁温。第三步按实际露点选换热管材质:低温段常用ND钢(09CrCuSb),腐蚀强时考虑搪玻璃管;高温段用不锈钢要避开氯离子。第四步预留旁通烟道和吹灰接口,按灰分性质定吹灰间隔。
| 材质 | 适用烟气 | 留意点 |
|---|---|---|
| 普通碳钢 | 干燥、低硫烟气 | 含硫场合慎用 |
| ND钢(09CrCuSb) | 含硫烟气,露点不高 | 焊接要求严,不宜超温 |
| 搪玻璃管 | 高硫、强腐蚀烟气 | 表面怕磕碰 |
材质只是基础,旁路和吹灰位置更影响长期运行。有了旁通烟道,检修时不用整体停炉;吹灰器位置对,灰堵能早期控制。安装时还要核算引风机余量,压降增加100Pa和300Pa,后果完全不同。
这种选型思路适合排烟温度在150℃~400℃、含硫量不高的锅炉尾气、玻璃窑炉和化工加热炉。回收来的热水或低压蒸汽可用来除氧、供暖或补工艺用热。如果烟气含尘量大、粘性高,建议先加除尘或降低入口烟速,否则换热面积再充足也容易被糊满。
投运后,这几个维护点要固定下来。
如果含硫量不高、负荷稳定,常规选型足够。烟气成分波动大或常低负荷运行,建议结合实际数据再做一轮校核。换热管焊接和试压逐支检验,批次差异小,现场波动也少。




 QQ客服
