
0571-89003806
138-0577-6025
0571-89003806
138-0577-6025
多数人挑选余热回收利用设备时,眼睛只盯着烟气温度,以为温度越高回收量越大。实际运行中,换热效率衰减速度和积灰清理成本才是决定回收项目能否回本的关键。与其纠结纸面数据,不如先弄明白以下这些高频问题。
怎么判断自己的工况适不适合上余热回收?先看烟气或废水的连续供应时间。如果生产是间歇性的,每天只有两三个小时排放热源,换热器刚建立稳定工况就停炉,回收量会大打折扣。建议先统计一周的连续运行时长,超过16小时/天的工况才值得做。
温度区间到底怎么选型才不浪费?对烟气余热,从180℃降到120℃左右回收显热,是不改变原有冷凝风险的稳妥区间。如果非要把温度拉到90℃以下,先确认烟气中硫化物和含水量,避免低温露点腐蚀。这一段可以直接对照设备手册的耐腐蚀表。
换热面积大确实能提高回收量,但超过实际工况需要的面积,排烟阻力跟着上涨,主风机的电耗增量可能比回收的热量还贵。以热管式换热器为例,烟气侧压降控制在300-500Pa以内,超出这个范围,就得重新评估引风机余量。
选型的另一条实际标准,是看换热管壁温能否避开腐蚀区间。多数锅炉排烟中的硫酸露点在105-130℃之间,管壁温度低于这个区间就会结露腐蚀,所以冷端水温应该控制在65-70℃以上,而不是越低越好。
积灰问题被低估的频率最高。烟气含尘量高且带粘性时,换热面不出一周就会形成隔热层,换热效率从设计值拦腰斩断。现场需要用蒸汽吹灰或声波吹灰的,优先选能在不停机状态下吹扫的型号。安装时在换热器进出口各留一块直管段,方便每年开孔做厚度检测。
腐蚀问题的处理方案,取决于运行温度与介质成分。气-水换热系统,多数情况下控制进水pH值在7-8之间就能延缓锈蚀;烟气脱硫后的湿烟气,换热管材质至少要升到ND钢或氟塑料涂层。
换热器装在引风机前还是后,会改变烟气侧压力分布。装在引风机前,换热器漏风会把冷空气直接带入烟道,降低排烟温度测量值,造成回收量虚高。建议在换热器进出口都装温度测点,预留压差计接口,这样可以直接看烟气阻力增长情况。
旁路烟道不能省。检修换热器时如果不设旁路,整条产线都得停下来。在旁路烟道上装气动插板阀,正常运行时阀门关严,检修时切换。阀门密封面建议用耐温不低于250℃的金属硬密封,别用普通橡胶条。
回收的热量优先用于自身工艺预热,比如锅炉给水加热或助燃空气预热。这样做的好处是热媒温度稳定,不需要额外增加储热罐。有余量再考虑采暖伴热或生活热水,后者的年利用小时数往往只有3000小时以下,回收效益会摊薄。
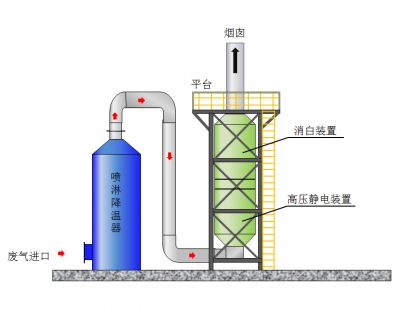
以气-水换热为例:烟气从180℃降至120℃,烟气量按3万Nm³/h计,回收热量约500kW,每年运行8000小时,折合标煤约500吨。这个量级的回收量,配一台汽-水换热器绰绰有余。若需要烟气除白雾,可以在换热器末端接入烟气除白雾解决方案,把冷凝段单独拎出来做。
第一是烟气温降,实测进出口温差与设计值偏差不超过±5℃;第二是烟气侧压降,超过设计值150Pa说明流通面积不足;第三是回收热媒温度,检查是否达到工艺设定值。注意在冷态启动时,先开热媒循环泵,再缓慢开启烟气侧阀门,控制温升速率在5℃/min以内,防止换热管热胀冷缩产生应力裂纹。
对于流体换热器,可以按烟气/废水走壳程、热媒走管程快速判断:壳程排污方便,管程清洗麻烦,把脏介质放壳程能降低后期维护量。
| 对比项 | 气-气换热 | 气-水换热 | 热管换热器 |
|---|---|---|---|
| 适用烟气温度 | 250℃以上 | 150-250℃ | 100-350℃ |
| 易积灰程度 | 中低 | 中高 | 低 |
| 维护方式 | 在线吹灰 | 停机清灰 | 单根更换 |
| 常见故障 | 焊缝开裂 | 管束结垢 | 热管失效 |
不同炉型的排烟特性差别很大,燃气炉干净但排烟温度高,生物质炉灰分多且含碱金属,选型思路并不一样。各条线反馈回来的运行数据也经常互相矛盾。设备进场前先复核烟气成分和灰分数据,比琢磨换热面积计算公式更实际。欢迎用过的同行交流实际工况下的数据。



 QQ客服
