

0571-89003806
138-0577-6025
0571-89003806
138-0577-6025

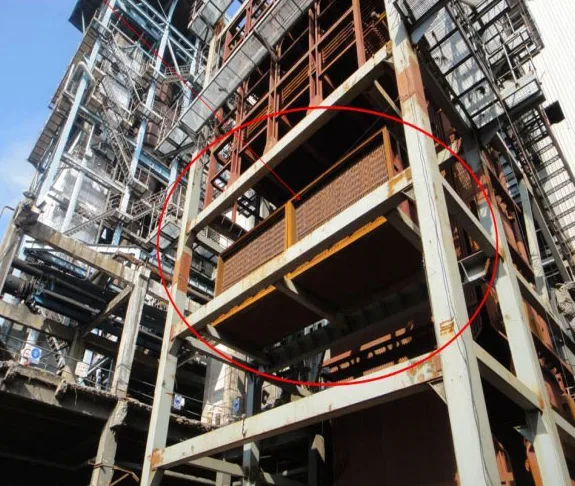
不少印染厂在实际运行废气余热回收利用系统时,都遇到过换热器频繁结露堵塞、热回收效率断崖式下降的情况。废气温度一旦低于露点,冷凝水混合粉尘就会糊死换热通道,导致系统阻力剧增。要避开这些现场常见坑点,得先理清不同设备底层的物理差异与运行逻辑。
目前主流的余热回收利用设备,按换热介质主要分为气气换热与气水换热两大类。气气换热多采用板式或管式结构,废气与新鲜空气在换热芯体两侧进行热量交换,全程不改变介质相态。气水换热则多采用热管或列管式,利用废气热量将管内的水加热至沸腾产生蒸汽。两者核心差别在于热阻控制与相变潜热的利用方式。我们在多个项目现场调试时发现,严格把控换热芯体的生产与拼装环节,能大幅减少因热胀冷缩导致的密封失效与生产波动,保障热能回收的长期稳定性。
评估设备不能只盯标称换热面积,几个隐藏参数直接决定系统的实际寿命与能耗表现。
具体的工况条件决定了设备的最终去向。对于定型机、焙烧炉这类排气温度稳定在200℃以上且连续运行的工况,优先选择气水换热系统。其产生的低压蒸汽可直接回用于生产水槽加热或物料烘干,热能品位利用率高。而对于RTO(蓄热式热氧化炉)前端或含尘量较大、温度波动剧烈的窑炉尾气,气气换热预热助燃空气是更稳妥的方案。预热后的空气进入燃烧器,能直接降低天然气消耗量。同时,这类工况选型必须考虑后期在线清理的便利性,避免停机清灰影响产能。
设备进场安装不等于万事大吉。在管道对接时,必须按规范预留热膨胀补偿节。废气温度从常温升至200℃时,碳钢管道的线性膨胀量不可忽视,硬性连接极易拉裂焊缝。此外,旁通阀的联动逻辑必须与主风机硬件锁定。一旦余热系统突发故障,旁通阀需在3秒内全开,确保主生产线不因背压过高而被迫停机。日常巡检中,需定期记录进出口压差,压差异常升高往往是内部积灰或结露的前兆。
实际选型没有绝对标准答案,还是要结合自身工况综合判断。


 QQ客服
